


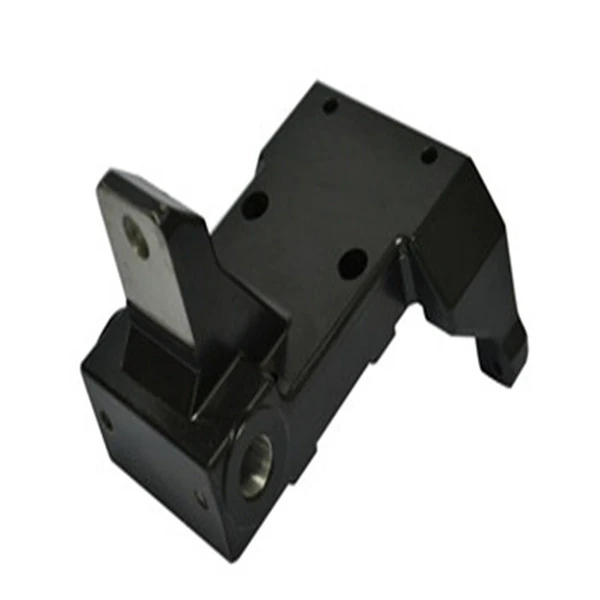


Piezas moldeadas por inyección de ABS
El ABS se conoce comúnmente como acrilonitrilo butadieno estireno, y los copolímeros de acrilonitrilo butadieno estireno están copolimerizados por tres monómeros de acrilonitrilo-butadieno-estireno.
El ABS se conoce comúnmente como acrilonitrilo butadieno estireno, y los copolímeros de acrilonitrilo butadieno estireno están copolimerizados por tres monómeros de acrilonitrilo-butadieno-estireno. La proporción de los tres comonómeros es diferente, y luego la mezcla con otros plásticos y aditivos producirá diferentes propiedades y, al mismo tiempo, ampliará en gran medida el uso y el rendimiento de los materiales ABS. Tales como grado resistente al calor, grado transparente, grado ignífugo, grado de galvanoplastia, grado resistente al impacto, grado reforzado, etc. Los principales productos de Zhongwei Precision Machinery Co., Ltd. son productos de nailon, productos de plástico, ABS moldeado por inyección piezas, productos de caucho, etc. Tipos de materiales de moldeo por inyección que se pueden procesar: polietileno (PE), polipropileno (PP), nailon (PA, PA6, PA66), polioximetileno (POM), ABS, poliuretano (TPU), sulfuro de polifenileno (PPS), carbonato de poliestireno (PC), polieteretercetona (PEEK), etc.
Serie de moldeo por inyección: el taller de moldeo por inyección atiende a los clientes desde el origen, desde el diseño de materiales y moldes de productos plásticos, desarrollo, prueba de moldes, moldeo por inyección hasta una serie de procesos. Brindar a los clientes excelentes productos.
Serie de procesamiento de nailon: el taller de producción y procesamiento tiene más de diez conjuntos de equipos automáticos CNC avanzados, como CNC, torneado y fresado, y plataforma giratoria. Brindar a los clientes excelentes productos. Producción a gran escala de ruedas de nailon, ejes de nailon, manguitos de nailon, engranajes de nailon, tiras de nailon, placas de nailon, bloques de nailon y otros productos.
Serie de placas de nailon extruido: La extrusora proporciona a los clientes placas de plástico, almohadillas, tiras de nailon para barandas y otros productos.
Diseño del productocripcion
1. Estándares de implementación: la empresa implementa estrictamente las certificaciones ISO9001, ISO14001, IATF16949, VDA6.3, y los productos han pasado la certificación ROHS, FDA EU, etc.
2. Estándares de materiales del producto: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. Proceso principal: moldeo por inyección de plástico, moldeo por inyección de insertos metálicos, fundición a la cera perdida, fundición a presión de aluminio
4. Materiales disponibles para moldeo por inyección:
Procesables productos de nailon, productos de plástico, serie ABS; tipos de materiales de moldeo por inyección: polietileno (PE), polipropileno (PP), nailon (PA, PA6, PA66), polioximetileno (POM), ABS, poliuretano (TPU), polisulfuro de fenilo (PPS), policarbonato (PC), poliéter éter cetona (PEEK) y la impresión 3D se pueden personalizar según los requisitos del cliente.

Proceso de producción
El ABS se conoce comúnmente como acrilonitrilo butadieno estireno, y los copolímeros de acrilonitrilo butadieno estireno están copolimerizados por tres monómeros de acrilonitrilo-butadieno-estireno. La proporción de los tres comonómeros es diferente, y luego la mezcla con otros plásticos y aditivos producirá diferentes propiedades y, al mismo tiempo, ampliará en gran medida el uso y el rendimiento de los materiales ABS. Como grado resistente al calor, grado transparente, grado ignífugo, grado de galvanoplastia, grado resistente al impacto, grado reforzado, etc.
En términos de fluidez, la fluidez de las piezas moldeadas por inyección de ABS está entre PS y PC. Su fluidez está relacionada con la temperatura y la presión de inyección, y se ve más afectada por la presión de inyección. Por lo tanto, a menudo se usa una presión de inyección más alta durante el moldeo para reducir la viscosidad del fundido y mejorar el rendimiento del llenado del molde.
El plástico ABS tiene un excelente rendimiento integral y alta resistencia mecánica, y ocupa una proporción considerable en la industria de la maquinaria, el transporte, la industria electrónica, los materiales de construcción, la fabricación de juguetes y otras industrias, especialmente para estructuras de caja y componentes de tensión ligeramente más grandes.
1. Secado de plástico ABS
El plástico ABS es higroscópico y sensible a la humedad. Debe secarse completamente y precalentarse antes de procesarse para evitar hilos plateados y manchas de niebla causadas por el vapor de agua. El contenido de humedad de las materias primas de ABS debe controlarse por debajo del 0.13 por ciento.
Al secar, debe secarse durante 2 a 3 horas en invierno por debajo de 75 a 80 grados; en verano, se debe secar a 80 a 90 grados por 4 a 8 horas; si el proceso de producción es complicado, se puede secar por más tiempo, unas 8 a 16 horas. Si las condiciones lo permiten, la tolva de la máquina también se puede convertir en un secador de tolva de aire caliente para evitar la absorción secundaria de humedad del material ABS en la tolva.
2. Temperatura de inyección
La relación entre la temperatura y la viscosidad de fusión del plástico ABS es diferente de la de otros plásticos amorfos. Cuando la temperatura aumenta durante el proceso de fusión, la viscosidad del fundido en realidad disminuye muy poco, pero cuando la temperatura alcanza entre 220 y 250 grados, continuará aumentando a ciegas. La degradación térmica del material ABS aumentará la viscosidad del fundido, dificultará el moldeo por inyección y reducirá las propiedades mecánicas de las piezas.
El rango de calentamiento de la temperatura de inyección del ABS es menor que el del poliestireno y otros materiales. En algunas máquinas de moldeo por inyección con un control deficiente de la temperatura, cuando el número de piezas de producción alcanza un cierto número, se producirán partículas de coquización amarillas o marrones. La razón fundamental es que las partículas de plástico se adhieren a algunas superficies en la ranura del tornillo que no son fáciles de fregar a altas temperaturas, y las altas temperaturas a largo plazo las degradarán y carbonizarán.
Por lo tanto, la operación de temperatura excesivamente alta puede afectar negativamente al material ABS y es necesario limitar la temperatura del horno de cada sección del barril.

3. Presión de inyección
Se usa una presión de inyección más alta cuando se inyectan piezas fundidas de ABS, pero se puede usar una presión de inyección más baja para piezas de tamaño pequeño, estructura simple y gran espesor. Durante el proceso de inyección, la presión en la cavidad determina la calidad de la superficie y el grado de defectos filiformes de la plata.
Si la presión es demasiado pequeña, el plástico se contrae mucho y existe una gran posibilidad de que no entre en contacto con la superficie de la cavidad, y es fácil que se atomice la superficie de la pieza de trabajo. La presión excesiva aumentará la fricción entre el plástico y la superficie de la cavidad, lo que provocará que se pegue.
4. Velocidad de inyección
Los materiales ABS generalmente usan una velocidad de inyección media para lograr mejores resultados, pero usan una velocidad lenta para los grados resistentes al fuego y rápida para los grados resistentes al calor. Al mismo tiempo, si los requisitos de la superficie son altos, es necesario utilizar un control de velocidad de inyección de varias etapas y de alta velocidad.
5. Temperatura del molde
Debido a que la temperatura de moldeo del ABS es relativamente alta, la temperatura del molde también es relativamente alta. Generalmente, la temperatura del molde se ajusta a 75-85 grados. Cuando se producen piezas con un área proyectada grande, se requiere que la temperatura del molde fijo sea de 70 a 80 grados y que la temperatura del molde móvil sea de 50 a 60 grados.
Para acortar el ciclo de producción y mantener la estabilidad de la temperatura del molde, después de sacar las piezas, se puede usar un baño de agua fría, un baño de agua caliente u otros métodos de fraguado mecánico para complementar el tiempo de fijación en frío.
6. Contrapresión
En general, cuanto menor sea la contrapresión, mejor, generalmente la contrapresión es de 5 bar, y el material de teñido necesita una contrapresión más alta para que la mezcla de colores sea uniforme.
7. Control de cantidad de materiales
Para lograr una calidad y un tamaño estables de las piezas, un brillo superficial uniforme y un tono de color, es necesario controlar el volumen de inyección al 50 por ciento del volumen de inyección nominal.
8. Tiempo de residencia
A una temperatura de 265 grados, el ABS puede permanecer en el cilindro de fusión hasta por 5 a 6 minutos. El tiempo retardante de llama es más corto. Cuando es necesario apagar la máquina, la temperatura establecida debe reducirse a 100 grados y luego el tubo de fusión debe limpiarse con ABS de uso general. La mezcla limpia debe colocarse en agua fría para evitar una mayor descomposición. Si necesita cambiar de otros plásticos a ABS, primero debe limpiar el tubo de fusión con PS, PMMA o PE.
El sobrecalentamiento o el largo tiempo de permanencia del tubo de fusión provocarán la decoloración de la pieza.
9. Post-procesamiento de productos
Por lo general, las piezas de ABS no necesitan tratamiento posterior, solo los productos de grado de galvanoplastia deben hornearse a 70 ~ 80 grados durante 2 ~ 4 horas para pasivar los rastros en la superficie, y no se puede usar ningún agente de liberación, y debe transportarse salir inmediatamente después de retirar el paquete de productos.
10. Precauciones para moldear
Después de plastificar el ABS ignífugo, su fusión tiene una fuerte adhesión a la superficie del tornillo, lo que provocará la descomposición después de mucho tiempo. En este momento, es necesario extraer la sección de homogeneización y compresión del tornillo y limpiarla, y limpiar regularmente el tornillo con PS, etc.
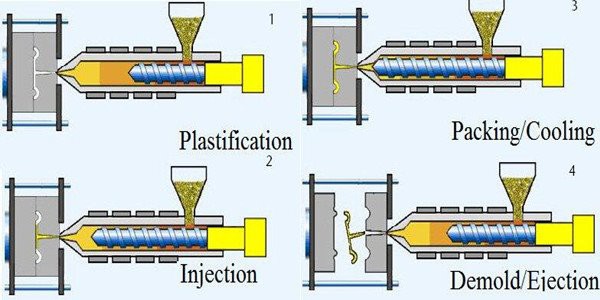
CorreoProceso de moldeo por inyección
1. Equipos de procesamiento: CNC, WEDM, torno, fresadora, perforadora, amoladora, etc.;
2. Tratamiento de superficies: para algunos productos que requieren un procesamiento posterior, podemos proporcionar servicios de tratamiento de superficies para lograr el propósito especial de los clientes. En la actualidad, podemos brindar servicios de desengrase, pulido, galvanoplastia (oro, plata, níquel, estaño, galvanizado, etc.), anodizado, electroforesis y otros servicios de tratamiento superficial para piezas de precisión.
Moldes y accesorios de inspección
1. Vida útil del molde: generalmente semipermanente. (excepto espuma perdida)
2. Plazo de entrega del molde: 10-25 días, (según la estructura del producto y el tamaño del producto).
3. Mantenimiento de herramientas y moldes: Zhongwei es responsable de las piezas de precisión.
Control de calidad
1. Control de calidad: la tasa de defectos es inferior al 0.1 por ciento.
2. Las muestras y la ejecución de prueba se inspeccionarán al 100 % durante la producción y antes del envío, la inspección de muestras para la producción en masa de acuerdo con los estándares ISDO o los requisitos del cliente.
3. Equipo de prueba: el equipo de inspección visual automatizado puede realizar una inspección del 100 por ciento de los productos, analizador de espectro, analizador de elefante dorado, máquina de medición de tres coordenadas, equipo de prueba de dureza, máquina de prueba de tracción.
-
Solicitud
El plástico ABS se usa ampliamente en equipos automotrices, eléctricos y electrónicos, de oficina y de comunicación y en otros campos. Hoy, para cumplir con los requisitos especiales de seguridad contra incendios en el campo de aplicación (especialmente productos electrónicos y eléctricos). Entre ellos, la tecnología retardante de llama de la aleación PC/ABS se ha convertido en un foco de investigación. Sin embargo, con el avance de la ciencia y la tecnología, los requisitos para el respeto al medio ambiente de los materiales son cada vez más altos, y el daño causado por los retardantes de llama tradicionales basados en halógenos es cada vez más evidente.
En ingeniería, las piezas moldeadas por inyección de ABS se utilizan ampliamente en tuberías de ingeniería. En proyectos municipales, las tuberías de ABS generalmente se pueden usar para tuberías de fondo de piscina de proyectos con requisitos de materiales relativamente altos.
Además, los plásticos ABS se utilizan a menudo en la impresión 3D, principalmente debido a las propiedades del ABS, que se caracterizan por su resistencia al calor, resistencia al impacto, resistencia a bajas temperaturas, resistencia química, excelentes propiedades eléctricas y estabilidad dimensional del producto. Es uno de los materiales más estables en materiales de impresión 3D.
Los puntos de conocimiento sobre los plásticos ABS, además del rendimiento y los usos, también incluyen el proceso de recubrimiento, el proceso de moldeo por inyección de plásticos ABS y la galvanoplastia local de plásticos ABS.


Envíeconsulta
